

1. Úvod
1.1 Vývoj kovoobrábění
Po tisíce let bylo tvarování kovů -náročné a vyčerpávající řemeslo. Kováři museli ohřívat železné tyče v otevřených podprsích a ručně na ně udeřit těžkými kladivy přes kovadliny, aby tvarovali primitivní nástroje a zbraně. Zatímco tento proces ručního kování vytvořil neuvěřitelně pevné díly, postrádal jednotnost, přesnost a rychlost. Jak lidská civilizace přecházela do průmyslové éry, poptávka po milionech identických, složitých kovových dílů raketově vzrostla. Aby inženýři tuto potřebu splnili, vyvinuli automatizované formovací techniky, které zcela obešly kladivo a kovadlinu.
1.2 Definování tlakového lití jednoduchými slovy
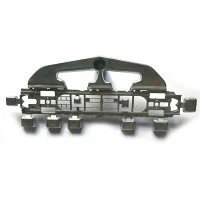
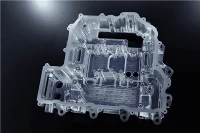
Na své nejzákladnější úrovni je tlakové lití výrobní proces používaný k vytvoření vysoce detailních kovových dílů roztavením kovu do tekutého stavu a jeho vytlačením do znovu použitelné ocelové formy. Pokud jste někdy používali kuchyňskou vaflovač, již rozumíte základnímu konceptu tlakového lití. Chcete-li vyrobit vafle, nalijte tekuté těsto do kovové formy, zavřete víko, počkejte, až ztuhne, a otevřete jej, abyste odhalili dokonale tvarovanou vafle, která odpovídá každému čtverci a drážce žehličky. Tlakové lití funguje na úplně stejném principu, ale místo snídaňového těsta využívá roztavené slitiny jako hliník nebo zinek a místo jednoduchého víka používá masivní hydraulické lisy k vstřikování kovu neuvěřitelnou rychlostí.
1.3 Role komerční služby tlakového lití
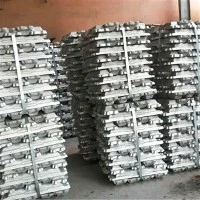
Návrh a výroba zakázkových ocelových forem-známých v oboru jako „zápustky“-vyžaduje mimořádnou přesnost a těžké stroje za několik-milionů-dolarů. Kvůli této masivní kapitálové bariéře společnosti jen zřídka vyrábějí odlévané díly zcela-ve vlastní firmě. Místo toho zadávají své výrobní potřeby specializované službě tlakového lití. Tato vyhrazená výrobní zařízení fungují jako hybná síla dodavatelského řetězce, spravují vše od počáteční chemické analýzy surových ingotů až po automatizované robotické licí buňky a poskytují podnikům okamžitý přístup k rychlé, velkoobjemové-výrobě bez břemene údržby těžkých průmyslových nemovitostí.
1.4 Závěrečné práce
Zatímco alternativní výrobní metody, jako je CNC obrábění, oddělují materiál a 3D tisk jej pomalu vytváří vrstvu po vrstvě, tlakové lití je nesporným králem vysokorychlostní-masové výroby. Vtlačením roztaveného kovu do opakovaně použitelných přesných-ocelových forem pod obrovským hydraulickým tlakem poskytuje lití pod tlakem bezkonkurenční kombinaci rychlosti výroby, geometrické složitosti a strukturální pevnosti a tvoří skrytou hardwarovou páteř našeho moderního technologického světa.
2. Základní mechanika: Krok-za{2}}krokem, jak to funguje
Abychom skutečně ocenili efektivitu tlakového lití, pomáhá rozdělit jeden strojní cyklus do jeho chronologických kroků. Celý proces probíhá během zlomků sekund až několika minut, v závislosti na velikosti součásti.
2.1 Krok 1: Příprava formy a upnutí
Proces začíná „zápustkou“, zakázkovou formou vyrobenou z prvotřídní, žáru{0}}odolné nástrojové oceli, která byla rozdělena na dvě poloviny: pevnou polovinu (krytová matrice) a pohyblivou polovinu (vyhazovací matrice). Než se nalije jakýkoli kov, automatizované robotické rameno postříká vnitřní dutiny obou polovin formy speciálním mazivem. Toto mazivo slouží dvěma kritickým účelům: pomáhá regulovat extrémní teplotu ocelové formy a vytváří nepřilnavý povlak, který zajišťuje, že zmrzlou kovovou část lze později snadno odstranit. Po namazání výkonný hydraulický lis srazí obě poloviny dohromady stovkami tun upínací síly a pevně je utěsní, takže žádný tekutý kov nemůže uniknout.
2.2 Krok 2: Injekce
Následuje fáze vstřikování. Surové kovové ingoty se taví v nedaleké peci, dokud se z nich nestane žhnoucí, volně-tekoucí kapalina. Přesné množství tohoto roztaveného kovu je přeneseno do vstřikovacího válce (nebo brokového pouzdra). Hydraulický píst s vysokým{4}}motorem, zvaný plunžr, se poté pohybuje vpřed extrémní rychlostí a vytlačuje tekutý kov z pouzdra přímo do utěsněné ocelové formy. Kov je vstřikován pod nesmírným tlakem-často přesahujícím několik tisíc liber na čtvereční palec (PSI)-, což zajišťuje, že kapalina zcela zaplaví každý mikro-palec dutiny formy, včetně ultra-tenkých žeber a složitých textových rytin, než má šanci vychladnout.
2.3 Krok 3: Chlazení a tuhnutí
Jakmile je forma naplněna do své kapacity, hydraulický plunžr udržuje svůj dopředný tlak, aby udržoval kov zhutněný. Protože je ocelová forma aktivně chlazena vnitřními vodními potrubími procházejícími jejím jádrem, funguje jako masivní chladič. Roztavený kov rychle ztrácí teplo a jeho teplota klesá, dokud nepřejde zpět z kapaliny do dokonale jednotné, pevné krystalické kovové struktury.
2.4 Krok 4: Vysunutí
Po úplném ztuhnutí kovu uvolní hydraulický upínací systém stroje své sevření. Pohyblivá polovina formy se stáhne, odtáhne se od pevné poloviny a otevře formu. V tomto bodě se řada mechanických kolíků, nazývaných vyhazovací kolíky, tlačí dopředu zezadu pohyblivé poloviny matrice. Tyto kolíky rovnoměrně vytlačují horký, nově vytvořený kovový odlitek ven z dutiny formy, kde je uchopen robotickým ramenem nebo bezpečně padá na dopravní pás pod ním.
2.5 Krok 5: Oříznutí a odstranění otřepů
Když je díl vysunut, nevypadá hned jako nedotčený. Objevuje se připojený k síti přebytečných kovových kanálků-známých jako sprue, runners a flash. Tyto kanály jsou jednoduše cesty, kterými musel tekutý kov projít, aby se dostal do hlavní dutiny produktu. K čištění dílu se díl umístí do vyhrazeného hydraulického ořezávacího lisu vybaveného řeznou matricí ve tvaru zakázky. Lis se stlačí a během jediné sekundy čistě odřízne všechny přebytečné obvodové zábleskové a vodicí kanály. Přebytečný kov není nazbyt; okamžitě se shromáždí a hodí zpět do tavicí pece k recyklaci pro další dávku.
3. Horká-komora vs. studená-odlévání
V závislosti na chemických a fyzikálních vlastnostech odlévané kovové slitiny nasadí služba tlakového lití jednu ze dvou primárních konfigurací stroje: odlévání v horké -komůrce nebo se studenou{1}}komorou.
3.1 Horké-komorové tlakové lití
Proces horké{0}}komory je ztělesněním rychlosti a efektivity. V tomto uspořádání je vstřikovací mechanismus stroje fyzicky ponořen přímo do lázně roztaveného kovu v tavicí peci. Trubice ve tvaru husího-krku umožňuje tekutému kovu přirozeně plnit vstřikovací komoru. Když se píst zvedne dolů, vytlačí kapalinu přímo nahoru přes husí krk a přímo do formy.
Protože se vstřikovací systém neustále koupe v roztaveném kovu, časy cyklů jsou neuvěřitelně rychlé a často poskytují více dílů za minutu. Tento proces je však přísně omezen na kovy s relativně nízkými teplotami tání, které chemicky nenapadnou ani neerodují ponořené ocelové pístové mechanismy. Kovy jako zinek, hořčík a olovo se perfektně hodí pro lití v horkých-komorách.
3.2 Studené-odlévání do komory
Hliník má velmi vysoký bod tání (kolem 660 stupňů Celsia) a v kapalném stavu se chová agresivně, což znamená, že by se rychle rozpustil a zničil ponořené ocelové vstřikovací čerpadlo. Aby tomu výrobci zabránili, používají-odlévání do studené komory. V této konfiguraci je tavicí pec udržována zcela oddělená od licího stroje.
Pro každý jednotlivý cyklus nabírá automatická mechanická pánev přesnou dávku tekutého hliníku z externí pece a nalévá ji do nevyhřívané „studené“ vstřikovací manžety. Píst pak okamžitě vrazí kov do matrice. I když další krok nabírání přidává několik sekund do výrobního cyklu, zabraňuje tepelné degradaci součástí stroje, což z něj činí standardní metodu pro odlévání slitin s vysokým -bodem tavení-, jako je hliník a mosaz.
4. Oblíbené kovy používané při tlakovém lití
Výběr správné kovové slitiny je vyvážením mezi hmotností, mechanickou pevností, elektrickou vodivostí a cenou.
4.1 Hliník
Hliníkové slitiny jsou zdaleka nejrozšířenějšími odlévanými materiály v celosvětové výrobě. Hliník je pozoruhodně lehký, má vynikající tepelnou a elektrickou vodivost a má výjimečnou odolnost proti korozi. Jeho schopnost zachovat strukturální tuhost v drsných podmínkách z něj činí absolutní zlatý standard pro automobilové motorové bloky, skříně převodovek, konstrukční držáky a kryty LED osvětlení.
4.2 Zinek
Zinek je nejsnáze odlévatelný kov díky nízkému bodu tání a vysoké tekutosti. Protože se tak snadno vlévá do formy, může služba tlakového lití používat zinek k vytváření součástí s ultra-tenkými stěnami, vysoce složitými kosmetickými texturami a neuvěřitelně úzkými rozměrovými tolerancemi. Zinek je také hustý, dodává dílům prémiový, těžký, kovový dojem, díky čemuž je standardem pro sanitární armatury, ozdobné kliky dveří, ozubená kola a kryty elektroniky.
4.3 Hořčík
Hořčík je nejlehčí ze všech konstrukčních kovů, váží zhruba o 33 % méně než hliník a přitom nabízí srovnatelnou pevnost-k-hmotnostním charakteristikám. Díky tomu je vysoce ceněný pro špičkové-přenosné aplikace, kde záleží na každém gramu snížení hmotnosti. Mezi běžné použití patří šasi notebooků, těla profesionálních kamer, volanty a konstrukční součásti dronů.
5. Výhody a omezení tlakového lití
Jako každý průmyslový proces je i tlakové lití-technickou záležitostí. Pochopení jeho hlavních výhod a nevýhod je nezbytné pro každého vývojáře produktu.
5.1 Výhody
5.1.1 Bezkonkurenční produkční rychlosti
Jakmile jsou ocelové formy zdokonaleny, proces je vysoce automatizovaný. Jediný stroj dokáže každý den chrlit tisíce vysoce složitých kovových dílů s minimálním zásahem člověka.
5.1.2 Složité tenké-geometrie stěn
Tlakové lití umožňuje integraci složitých prvků, jako jsou vnitřní chladicí žebra, montážní výstupky a konstrukční žebra, přímo do jednoho dílu, čímž odpadá nutnost svařovat nebo sešroubovat více podsestav k sobě-.
5.1.3 Bezchybná konzistence
Vzhledem k tomu, že ocelová forma nemění tvar, 10 000. vyrobený díl bude konstrukčně a rozměrově identický s úplně prvním dílem, což zajistí přísnou kontrolu kvality napříč masivními maloobchodními náběhy.
5.2 Omezení
5.2.1 Extrémně vysoké počáteční náklady na nástroje
Obrábění vlastních zápustek z kalené nástrojové oceli vyžaduje nesmírnou práci, přesné CNC frézování a EDM zpracování. Jedna výrobní forma může stát kdekoli od 10 000 do více než 100 000 USD. V důsledku toho je tlakové lití ekonomicky neživotaschopné pro malé-objemové prototypy nebo malé série pod několik tisíc jednotek.
5.2.2 Rizika poréznosti
Protože je tekutý kov vtlačován do formy závratnou rychlostí, mohou se během tuhnutí uvnitř kovu někdy zachytit drobné vzduchové kapsy. Toto vnitřní probublávání vzduchu se nazývá poréznost. I když pokročilé inženýrství může minimalizovat pórovitost na kritických nosných stěnách-, znamená to, že díly odlévané pod tlakem obecně nejsou ideální pro těžké tepelné zpracování po odlévání-.
6. Závěr
6.1 Všudypřítomný moderní zázrak
Tlakové lití je jedním z těch neviditelných průmyslových zázraků, se kterými jsme v kontaktu každou hodinu dne, aniž bychom si to uvědomovali. Je to pevný kovový zip na bundě, odolný kryt vaší elektrické vrtačky, spodní rám palubní desky vašeho auta a tepelná-synchronizace obložení vaší televize. Díky zvládnutí fyziky dynamiky tekutých kovů a využití hrubé síly hydraulického tlaku dokáže moderní výroba během mrknutí oka přeměnit surové, hranaté kovové ingoty na elegantní, na milimetr{3}}přesné součásti.
6.2 Ekonomická realita rozšiřování
I když počáteční finanční překážka při navrhování a výrobě ocelových forem může být pro rostoucí podniky skličující, dlouhodobá návratnost investic- nemá obdoby. Žádný jiný proces nemůže zajistit výrobu-kovových součástí s takovou rychlostí, rozměrovou přesností a kosmetickou dokonalostí. Pro společnosti, které chtějí efektivně škálovat své fyzické hardwarové produkty, je výběr profesionální -služby tlakového lití v plném rozsahu nejlepším způsobem, jak eliminovat-riziko přechodu od testování s malým-objemem k dominantní distribuci na trhu. Vložíte-li svou důvěru v technologii automatického odlévání, odemykáte možnost proměnit-digitální inženýrství na vysoké úrovni ve fyzickou, vysoce ziskovou realitu v bezprecedentním celosvětovém měřítku.